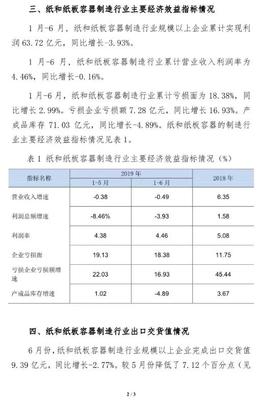
空纸板箱包装容器与纸和纸板容器制造 产业升级与绿色发展双轮驱动
在现代物流与供应链体系中,空纸板箱包装容器扮演着不可或缺的角色。从生鲜电商的冷链运输到精密电子产品的减震防护,从日用消费品的仓储堆码到跨境贸易的长途海运,瓦楞纸箱、折叠纸盒等纸和纸板容器凭借轻量化、可回收、成本可控等优势,成为包装领域的绝对主力。本文将围绕空纸板箱包装容器的产品特性、纸和纸板容器制造的技术工艺以及行业未来趋势展开分析。
一、空纸板箱包装容器的产品分类与技术特征
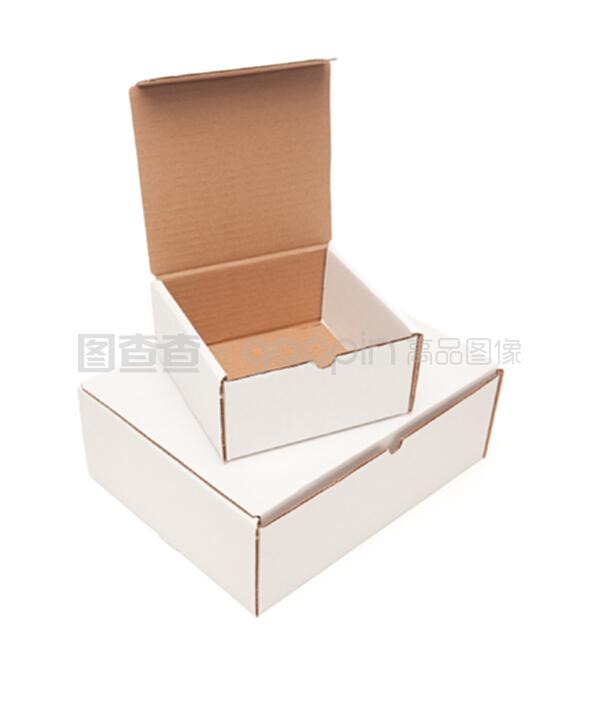
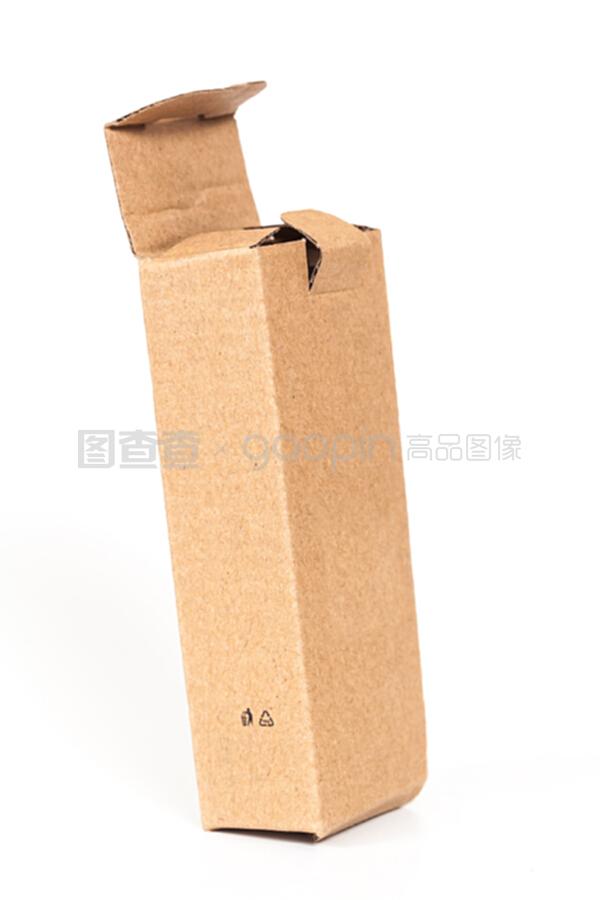
空纸板箱包装容器指尚未装入内装物、处于折叠或成型待用状态的纸基包装制品。按结构可分为三大类:
- 瓦楞纸箱:由瓦楞芯纸与箱板纸粘合而成,具有优异的抗压强度和缓冲性能。常用楞型包括A楞(高缓冲)、B楞(高抗压)、C楞(综合性能好)以及E/F楞(精细包装)。空箱通常以平铺折叠形式存储运输,使用时再撑开成型。
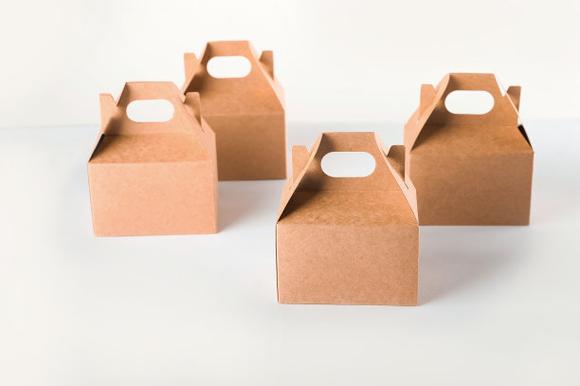
- 折叠纸盒:以单层涂布纸板或未涂布纸板为基材,经模切、压痕后折叠成盒。常见形式有插口盒、锁底盒、异型盒等。空盒以平板状态出厂,终端用户通过自动装盒机或手工折叠成型。
- 纸浆模塑制品:利用废纸浆在模具中真空吸附成型,多用作缓冲内衬或蛋托、果托。空制品堆叠存放,占用空间相对较大。
这些空容器的共性技术要求包括:较高的挺度与抗压强度、精确的模切尺寸公差、良好的防潮性能(尤其在冷链环境中)以及印刷适性,以满足品牌展示需求。
二、纸和纸板容器制造的核心工艺流程
纸和纸板容器制造是一个资本与技术密集型产业,典型生产流程如下:
- 制浆与抄造:以废纸浆(OCC、MOW)或原生木浆为原料,经碎浆、除渣、精磨后,在长网或圆网纸机上抄造成瓦楞原纸或箱板纸。现代工厂通过DCS集散控制系统精准调节浆料配比与水分,确保纸板环压强度指数(RCT)和耐破指数稳定。
- 瓦楞成型:将瓦楞原纸在单面机上加热并压制成波浪形楞型,随即与面纸涂胶粘合,形成单面瓦楞纸板;再经双面机与另一层面纸复合,制成三层、五层或七层瓦楞纸板。关键控制点包括:预热温度(150-180℃)、涂胶量(3-6g/m²)、车速(150-300m/min)。
- 印刷与模切:采用水性印刷开槽机或柔版印刷机完成多色套印,随后通过平压平或圆压圆模切机切出箱坯外形与压痕线。高精度激光制版与自动套准系统可将误差控制在±0.5mm内。
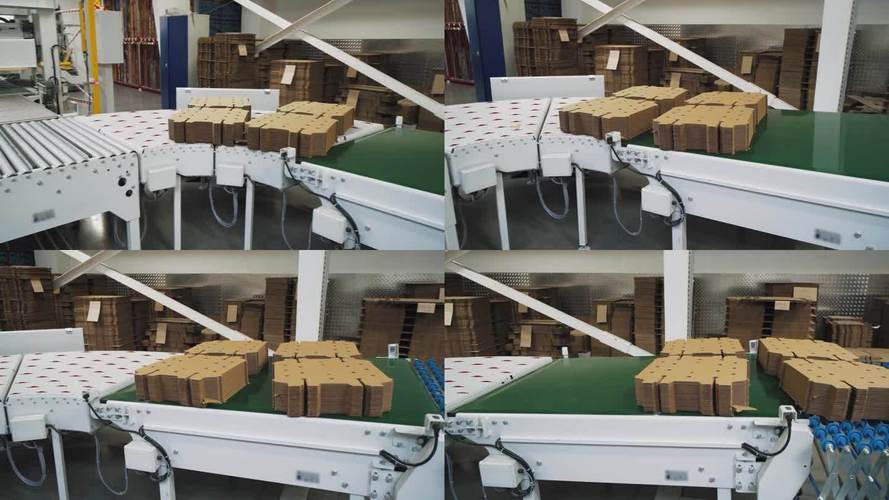
- 折叠与粘合:折叠纸盒需经糊盒机完成侧边粘合或锁扣成型;瓦楞纸箱则多采用钉箱或粘箱工艺,形成可平铺运输的空箱。粘合剂从传统的淀粉胶向聚醋酸乙烯酯(PVAc)热熔胶升级,以适应高速自动化包装线。
上述制造环节中,能耗与废料控制是核心竞争力指标。领先企业通过余热回收、粉尘收集与边角料回用,已将吨纸综合能耗降至250kg标准煤以下。
三、绿色发展驱动下的行业转型
在“双碳”目标与欧盟包装和包装废弃物法规(PPWR)等政策压力下,纸和纸板容器制造正经历深刻变革:
材料减薄与高强度化:通过微细瓦楞(G楞、N楞)技术,在保持抗压强度的同时减少30%以上纤维用量。
水性涂层替代覆膜:传统PE淋膜纸箱难以回收,如今水性阻隔涂层与分散体涂层技术已实现防潮、防油功能,且可直接进入废纸回收流。
智能化制造:AI视觉检测系统实时识别印刷缺陷与模切偏差;数字孪生技术优化排产与物流路径,使空箱库存周转率提升15%-20%。
循环设计:易折叠、免胶带、自锁底等结构创新不断涌现,减少了打包材料使用量,并方便终端消费者压扁回收。
四、未来展望
空纸板箱包装容器作为制造业与物流业的“基础骨骼”,其制造水平直接影响商品流通效率与环境足迹。未来五年,行业将呈现三大趋势:一是在线定制与短版生产需求上升,数字印刷与激光模切推动制造向柔性化演进;二是纤维基高阻隔材料突破,使纸包装从干性商品向生鲜、医药等高附加值领域渗透;三是产业集中度提升,具备林浆纸一体化或废纸回收网络优势的企业将主导市场。
对于纸和纸板容器制造企业而言,唯有将工艺精度、绿色材料与智能服务深度融合,方能在包装产业链的绿色重构中占据先机。
如若转载,请注明出处:http://www.xihuibaozhuang.com/product/10.html
更新时间:2026-10-28 13:57:48